Uutiset

Mitkä työstöprosessit varmistavat hihnapyörien urien tarkkuuden ja yhtenäisyyden?

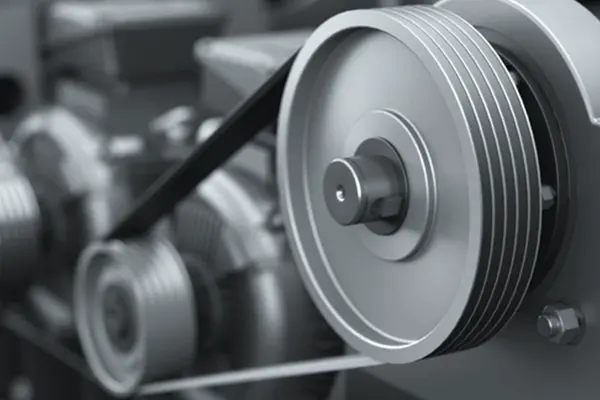
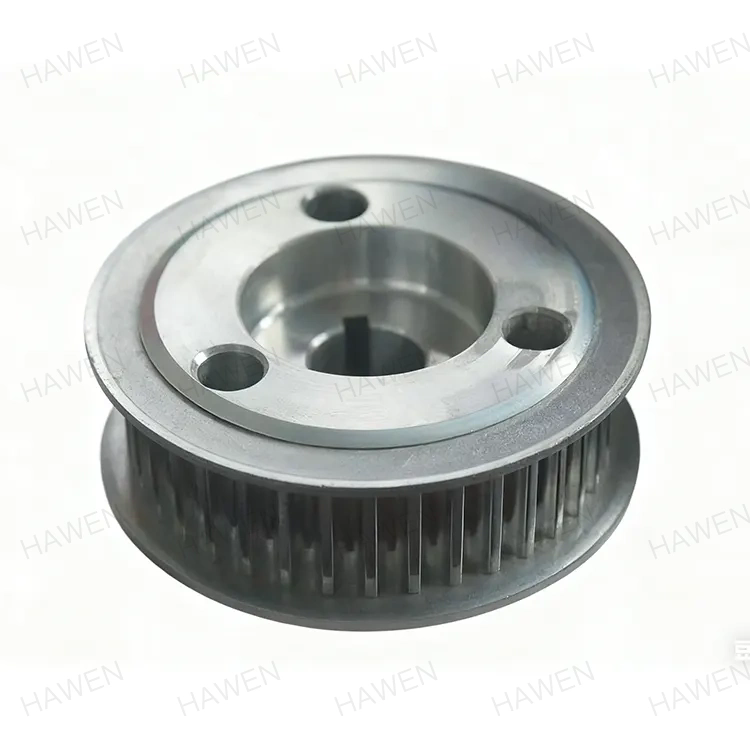
Huoltoinsinööri asentaa uuden sarjanHihnapyörätkäyttöjärjestelmässä, luottaen siihen, että määritetty uraprofiili ja halkaisija palauttavat hihnakäytön sen alkuperäiseen suorituskykyyn. Viikoissa hihna alkaa vinkua, reunat rispaantua ja hihna istuu epätasaisesti urassa. Ongelma ei ole hihnassa. Ongelma on ura. Uran kulma on kaksi astetta pienempi, uran halkaisija vaihtelee kehän mukaan ja pintakäsittely on liian karkea. Tämä skenaario on suora seuraus koneistusprosesseista, jotka eivät kyenneet pitämään vaadittuja toleransseja. Hihnapyörien ostajille on tärkeää ymmärtää, mitkä työstöprosessit takaavat urien tarkkuuden ja yhdenmukaisuuden, jotta nämä viat voidaan välttää.


Tämä opas on kirjoitettu hankintainsinööreille ja huoltopäälliköille, joiden on hankittava luotettavasti toimivia hihnapyöriä. Selitämme kriittiset uraparametrit, ne saavuttavat koneistusprosessit, ne varmistavat tarkastusmenetelmät ja toimittajan arvioinnin kriteerit. Tarjoamme myös yksityiskohtaiset tuoteparametrit tehtaaltamme Zhejiang Hawen Electromechanical Co., Ltd:llä. Hankitpa sitten hihnapyöriä kuljettimille, LVI-käytöille, maatalouskoneille tai teollisuuspuhaltimille, tämä opas auttaa sinua määrittämään oikean koneistuslaadun ja valitsemaan toimittajan, joka voi toimittaa sen.

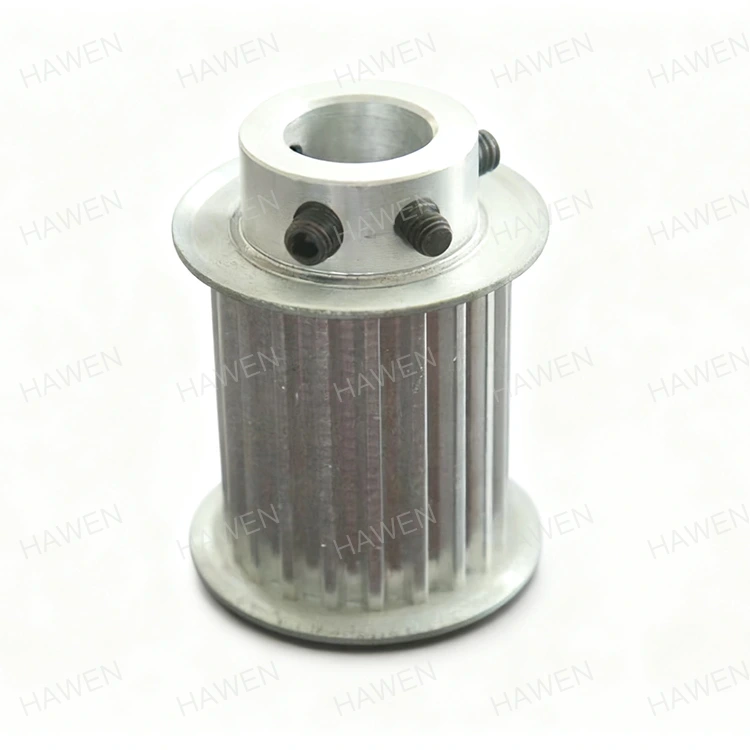
Solid Pulley


Sisällysluettelo


1. Mitkä uraparametrit määräävät hihnapyörän suorituskyvyn?

Hihnapyörän suorituskyky riippuu sen uran tarkkuudesta. Ura on kanava, joka ohjaa ja tarttuu hihnaan. Jos ura ei ole tarkka, hihna ei istu kunnolla, ja vetolaite menettää tehonsa, tuottaa melua ja kuluu ennenaikaisesti. Neljä uraparametria ovat kriittisiä: uran kulma, uran halkaisija, uraprofiili ja pinnan viimeistely. Uran kulma määrittää kuinka hihna kiilautuu uraan. Kiilahihnapyörän vakiokulma on 34, 36 tai 38 astetta hihnapyörän halkaisijasta riippuen. Vain yhden asteen virhe voi vähentää hihnan voimansiirtokapasiteettia ja aiheuttaa epätasaista kulumista. Uran halkaisija määrittää hihnan nousulinjan, mikä vaikuttaa nopeussuhteeseen. Uraprofiili sisältää uran syvyyden ja juurisäteen. Pintakäsittely vaikuttaa kitkaan ja hihnan kulumiseen. Alla olevassa taulukossa on yhteenveto näistä parametreista ja niiden tyypillisistä toleransseista.

Parametri Tyypillinen toleranssi Vaikutus suorituskykyyn
Uran kulma +/- 0,5 astetta Vaikuttaa hihnan kiilaukseen ja voimansiirtoon
Uran halkaisija +/- 0,05 mm Vaikuttaa nopeussuhteeseen ja hihnan seurantaan
Uraprofiili (syvyys, juuren säde) +/- 0,1 mm Vaikuttaa vyön istuimeen ja kulumiseen
Pintakäsittely (Ra) 0,8 - 1,6 µm Vaikuttaa kitkaan ja hihnan käyttöikään
Groove Runout +/- 0,05 mm Vaikuttaa tärinään ja hihnan seurantaan

kloZhejiang Hawen Electromechanical Co., Ltd., Tehtaamme valmistaa hihnapyöriä näihin toleransseihin ja tiukempiin. Ymmärrämme, että uratarkkuus on hihnakäytön suorituskyvyn perusta, ja olemme investoineet sen saavuttamiseksi tarvittaviin koneistus- ja tarkastuslaitteisiin. Suunnittelutiimimme voi neuvoa sopivista toleransseista sinun sovelluksellesi.


2. Mitkä koneistusprosessit muodostavat uraprofiilin?

Hihnapyörän uraprofiili muodostetaan useiden työstöprosessien avulla. Ensimmäinen prosessi on sorvaus, joka määrittää hihnapyörän perusgeometrian, mukaan lukien ulkohalkaisijan, reiän ja pinnan leveyden. Ura leikataan sitten hihnapyörän etupuolelle. Kiilahihnapyörissä ura leikataan tyypillisesti muottityökalulla tai CNC-uritustyökalulla, joka vastaa vaadittua kulmaa ja profiilia. Uran tarkkuus riippuu koneen jäykkyydestä, työkalun terävyydestä ja työkalun radan tarkkuudesta. Urituksen jälkeen hihnapyörä voidaan hioa pinnan viimeistelyn ja mittatarkkuuden parantamiseksi. Alla olevassa taulukossa on yhteenveto koneistusprosessista ja niiden roolista uratarkkuudessa.

Käsitellä Toiminto Tyypillinen toleranssi saavutettu Laitteet
Kääntäminen Muodostaa ulkopinnan, reiän ja pinnan +/- 0,05 mm CNC-sorvi
Uriointi Leikkaa uraprofiilin +/- 0,1 mm, +/- 0,5 astetta CNC-sorvi uritustyökalulla
Hionta Parantaa viimeistelyä ja tarkkuutta +/- 0,02 mm, Ra 0,8 µm Sylinterimäinen hiomakone
Purseenpoisto Poistaa terävät reunat Ei käytössä Manuaalinen tai automaattinen
Tasapainottaminen Korjaa massan jakautumista G16 tai parempi Dynaaminen tasapainotuskone

Käytämme tehtaallamme CNC-sorveja jännitteellisellä työkalulla hihnapyörien kääntämiseen ja urittamiseen yhdellä asennuksella. Tämä eliminoi virheen, joka voi tapahtua, kun hihnapyörää painetaan uudelleen toimintojen välillä. Käytämme myös tarkkuusmuottityökaluja, jotka on hiottu tarkasti uraprofiiliin, mikä varmistaa, että uran kulma ja juuren säde ovat yhdenmukaiset osasta toiseen.


3. Miksi hiontalla on merkitystä uratarkkuuden ja viimeistelyn kannalta?

Hionta on prosessi, joka vaatii hyvän hihnapyörän ja tekee siitä tarkkuushihnapyörän. Samalla kun sorvaus ja urittaminen muodostavat perusgeometrian, hionta tarkentaa uran kulmaa, uran halkaisijaa ja pinnan viimeistelyä. Hionta suoritetaan tarkkuushiomalaikalla, joka on muotoiltu vaadittuun uraprofiiliin. Hihnapyörä on asennettu tarkkuuskaralle ja pyöritetään hiomalaikkaa vasten. Hiontaprosessissa poistetaan pieni määrä materiaalia, tyypillisesti 0,1-0,3 mm, ja saavutetaan toleransseja, joita on vaikea saavuttaa pelkällä sorvauksella. Pintakäsittely hionnan jälkeen on tyypillisesti Ra 0,4 - 0,8 µm, mikä vähentää kitkaa ja hihnan kulumista. Alla olevassa taulukossa verrataan sorvauksella ja hiomalla saavutettua tarkkuutta ja viimeistelyä.

Käsitellä Uran kulman toleranssi Uran halkaisijan toleranssi Pintakäsittely (Ra)
Vain kääntyvä +/- 0,5 astetta +/- 0,05 mm 1,6 - 3,2 µm
Sorvaus + hionta +/- 0,1 astetta +/- 0,01 mm 0,4 - 0,8 µm

Hawenin tehtaallamme käytetään CNC-sylinterihiomakoneita, joissa on prosessinaikainen mittaus, hiomaan hihnapyöridemme uria. Prosessin aikana oleva mittausjärjestelmä mittaa jatkuvasti uran halkaisijaa hionnan aikana ja kompensoi automaattisesti pyörän kulumista. Näin varmistetaan, että jokainen hihnapyörä täyttää määritetyn toleranssin riippumatta tuotantoajon osien lukumäärästä. Huollamme myös hiomalaikan säännöllisin väliajoin uraprofiilin ylläpitämiseksi ja palamisen tai pintavaurioiden estämiseksi.


4. Kuinka uran tarkkuus varmistetaan tuotannon aikana?

Urien tarkkuuden varmistaminen tuotannon aikana on välttämätöntä, jotta voidaan varmistaa, että jokainen hihnapyörä täyttää vaatimukset. Varmennusprosessi sisältää prosessinaikaisen tarkastuksen ja lopputarkastuksen. Koneen käyttäjä suorittaa prosessinaikaisen tarkastuksen käyttämällä käsityökaluja, kuten uramittareita, mikrometrejä ja mittakelloimia. Käyttäjä tarkistaa uran kulman, uran halkaisijan ja uran kulun säännöllisin väliajoin tuotantoajon aikana. Jos poikkeama havaitaan, konetta säädetään ennen kuin tuotetaan lisää osia. Lopputarkastuksen suorittaa laadunvalvontaosasto käyttämällä tarkempia laitteita, kuten koordinaattimittauskonetta (CMM) tai profiiliprojektoria. CMM voi mitata uran kulman, uran profiilin ja uran kulun suurella tarkkuudella. Alla olevassa taulukossa on yhteenveto tarkastusmenetelmistä ja niiden sovelluksista.

Tarkastusmenetelmä Mitä se mittaa Tarkkuus Käytettynä
Uramittari Uran kulma ja profiili +/- 0,5 astetta Käsittelyssä
Mikrometri Uran halkaisija +/- 0,01 mm Käsittelyssä
Numeron ilmaisin Urien juoksu +/- 0,01 mm Käsittelyssä
Profiiliprojektori Uraprofiili +/- 0,005 mm Lopputarkastus
Koordinaattimittauskone (CMM) Kaikki uran parametrit +/- 0,002 mm Lopputarkastus

Tehtaallamme käytämme prosessinaikaisen ja lopputarkastuksen yhdistelmää hihnapyöridemme uratarkkuuden varmistamiseksi. Käyttäjämme on koulutettu käyttämään uramittareita ja mikrometrejä uran kulman ja halkaisijan tarkistamiseen 10 osan välein. Laadunvalvontaosastomme käyttää CMM:ää uraprofiilin ja ulostulon tarkistamiseen näytteenottopohjalta. Ylläpidämme jokaisesta tuotantoerästä yksityiskohtaista tarkastuspöytäkirjaa, mikä takaa asiakkaillemme täyden jäljitettävyyden.


5. Kuinka arvioit hihnapyörän toimittajan koneistuksen laadun suhteen?

Hihnapyörän toimittajan koneistuksen laadun arvioiminen edellyttää keskittymistä laitteisiin, työkaluihin, prosessin ohjaukseen, tarkastuksiin ja kokemukseen. Toimittajalla tulee olla laitteet hihnapyörien kääntämiseen, uraamiseen ja hiomiseen vaadittuihin toleransseihin. Tämä sisältää CNC-sorvit, CNC-hiomakoneet ja tarkkuustyökalut. Toimittajalla tulee olla prosessinohjausjärjestelmä, joka varmistaa tasaisen laadun osasta osaan. Tämä sisältää työkalujen hallinnan, jäähdytysnesteen hallinnan ja koneen huollon. Toimittajalla tulee olla tarkastusjärjestelmä, joka varmistaa urien tarkkuuden jokaisessa tuotantoerässä. Tämä sisältää kalibroidut mittarit, CMM:n ja koulutetut tarkastajat. Ja toimittajalla tulee olla kokemusta hihnapyörien valmistuksesta vastaaviin sovelluksiin. Alla olevassa taulukossa on yhteenveto näistä arviointiperusteista.

Arviointikriteeri Mitä etsiä Miksi sillä on merkitystä
Työstölaitteet CNC-sorvit, CNC-hiomakoneet, jännitteiset työkalut Varmistaa kyvyn pitää toleranssit
Työkalu Tarkkuusmuototyökalut, viimeistellyt hiomalaikat Varmistaa uraprofiilin tarkkuuden
Prosessin ohjaus Työkalujen hallinta, jäähdytysnesteen hallinta, huolto Varmistaa johdonmukaisuuden osasta toiseen
Tarkastusjärjestelmä Kalibroidut mittarit, CMM, koulutetut tarkastajat Tarkistaa uran tarkkuuden jokaisessa erässä
Kokea Jälkihistoria vastaavissa sovelluksissa Osoittaa kykyä ja luotettavuutta

Hawenin tehdas on valmistanut hihnapyöriä yli vuosikymmenen ajan. Olemme investoineet edistyneisiin CNC-työstö- ja hiontalaitteisiin ja ylläpidämme kattavaa laadunvalvontajärjestelmää. Suunnittelutiimimme on käytettävissä auttamaan määrittelyssä ja sovellussuunnittelussa. Pyydämme sinua arvioimaan meidät näiden kriteerien perusteella ja pitämään meitä kumppaniksesi hihnapyörien alalla.


6. Mitkä ovat tehtaamme tärkeimmät tuoteparametrit?

Seuraava taulukko sisältää tärkeimmät tuoteparametrit hihnapyörillemme. Nämä hihnapyörät on suunniteltu kuljettimille, LVI-käytöille, maatalouskoneille ja teollisuuspuhaltimille. Tehtaamme voi myös valmistaa räätälöityjä hihnapyöriä erityisvaatimusten mukaan.

Parametri Specification Range Huomautuksia
Ulkohalkaisija 50 - 1200 mm Saatavilla mukautettuja kokoja
Groove-profiili Kiilahihna, jakohihna, litteä hihna Mukautetut profiilit saatavilla
Urien lukumäärä 1-12 Mukautetut kokoonpanot saatavilla
Uran kulman toleranssi +/- 0,5 astetta (käännetty), +/- 0,1 astetta (maa) Valittu sovelluksen perusteella
Uran halkaisijan toleranssi +/- 0,05 mm (sorvattu), +/- 0,01 mm (hiotettu) Valittu sovelluksen perusteella
Pintakäsittely Ra 0,8 - 1,6 µm (jauhettu) Vähentää vyön kulumista
Materiaali Valurautaa, terästä, alumiinia Valittu vahvuuden ja painon mukaan
Tasapainottaminen G16 tai parempi Vähentää tärinää
MOQ 10 kappaletta Neuvoteltavissa suurista tilauksista
Toimitusaika 2-4 viikkoa Riippuu määrästä ja mukauttamisesta

Valmistamme tehtaallamme hihnapyörämme näiden ja muiden vaatimusten mukaisesti. Voimme räätälöidä halkaisijan, uraprofiilin, urien lukumäärän, materiaalin ja toleranssit vastaamaan erityisvaatimuksiasi. Laadunvalvontajärjestelmämme sisältää raaka-aineiden tarkastuksen, prosessin tarkastuksen ja lopputarkastuksen ennen lähetystä. Tavoitteenamme on tarjota asiakkaillemme korkealaatuisia hihnapyöriä, jotka täyttävät heidän suorituskykyvaatimukset.


7. Usein kysytyt kysymykset (FAQ)

Kysymys 1: Mikä on kriittisin uraparametri hihnapyörän suorituskyvylle?

Vastaus: Kriittisin uraparametri on urakulma. Uran kulma määrittää, kuinka hihna kiilautuu uraan ja kuinka paljon voimaa käyttö voi siirtää. Vain yhden asteen virhe voi vähentää hihnan voimansiirtokapasiteettia ja aiheuttaa epätasaista kulumista. Tästä syystä urakulman toleranssi on +/- 0,5 astetta tai tiukempi sovelluksesta riippuen.

Kysymys 2: Miksi hiontaa tarvitaan, jos hihnapyörä on jo käännetty?

Vastaus: Hionta on tarpeen korkeimman uratarkkuuden ja pinnan viimeistelyn saavuttamiseksi. Sorvauksella voidaan saavuttaa +/- 0,5 asteen urakulmatoleranssi ja Ra 1,6-3,2 µm:n pintakäsittely. Hiomalla voidaan saavuttaa +/- 0,1 asteen urakulmatoleranssi ja Ra 0,4-0,8 µm:n pintakäsittely. Parannettu tarkkuus ja viimeistely vähentävät hihnan kulumista, tärinää ja melua sekä parantavat voimansiirron tehokkuutta.

Kysymys 3: Kuinka voin varmistaa saamani hihnapyörän uran tarkkuuden?

Vastaus: Voit tarkistaa uran tarkkuuden uramittarilla, mikrometrillä ja mittakellolla. Uramittari tarkistaa uran kulman ja profiilin. Mikrometri tarkistaa uran halkaisijan. Kellotaulun osoitin tarkistaa uran ulostulon. Kriittisissä sovelluksissa voit lähettää näytteen metrologiseen laboratorioon CMM-tarkastusta varten. Zhejiang Hawen Electromechanical Co., Ltd. tarjoaa tarkastusraportit jokaisen lähetyksen mukana.

Kysymys 4: Voidaanko kuluneita hihnapyöriä työstää uudelleen uran tarkkuuden palauttamiseksi?

Vastaus: Joissakin tapauksissa kuluneet hihnapyörät voidaan työstää uudelleen uran tarkkuuden palauttamiseksi. Prosessi sisältää pienen määrän materiaalia poistamisen urasta oikean kulman ja profiilin palauttamiseksi. Tämä kuitenkin pienentää uran halkaisijaa, mikä voi vaikuttaa nopeussuhteeseen. Uudelleentyöstö on mahdollista vain, jos hihnapyörässä on tarpeeksi materiaalia ja jos pienennetty halkaisija on käyttökohteen mukainen. Suunnittelutiimimme voi neuvoa, onko uudelleentyöstö kannattava vaihtoehto.

Kysymys 5: Mikä on mukautettujen hihnapyörien tyypillinen läpimenoaika?

Vastaus: Mukautettujen hihnapyörien tyypillinen toimitusaika on 2–4 viikkoa piirustuksen hyväksymisen jälkeen. Toimitusaika riippuu uraprofiilin monimutkaisuudesta, materiaalista ja tilattavasta määrästä. Suurten tilausten tai monimutkaisten profiilien toimitusaika voi olla pidempi. Teemme tehtaallamme tiivistä yhteistyötä asiakkaidemme kanssa täyttääksemme heidän toimitusvaatimukset.


8. Johtopäätös

Urien tarkkuus ja tasaisuus ovat hihnapyörän suorituskyvyn perusta. Uran muodostamiseen käytetyt työstöprosessit – sorvaus, uritus ja hionta – määrittävät, tuottaako hihnapyörä luotettavan voimansiirron vai aiheuttaako hihnan kulumista, melua ja tärinää. Ostajille näiden prosessien ymmärtäminen on välttämätöntä oikean laatutason määrittämiseksi ja toimittajan arvioimiseksi. Zhejiang Hawen Electromechanical Co., Ltd.:n tehtaallamme on laitteet, työkalut ja kokemus vaativimpien uratoleranssien mukaisten hihnapyörien valmistamisesta. Käytämme CNC-työstöä ja tarkkuushiontaa saavuttaaksemme urakulmatoleranssit +/- 0,1 astetta ja pintakäsittelyt Ra 0,8 µm tai paremmat.

Hankitpa sitten hihnapyöriä kuljettimille, LVI-käytöille, maatalouskoneille tai teollisuuspuhaltimille, pyydämme sinua ottamaan yhteyttä keskustellaksemme tarpeistasi. Voimme tarjota näytteitä, teknisiä tietoja ja räätälöityjä ratkaisuja. Sitoutumisemme laatuun ja asiakastyytyväisyyteen on tehnyt meistä luotetun kumppanin yrityksille ympäri maailmaa.

Ota yhteyttä Zhejiang Hawen Electromechanical Co., Ltd.:hen jo tänäänkeskustellaksesi hihnapyörän vaatimuksistasi ja selvittääksesi, kuinka koneistuskykymme voivat täyttää uratarkkuusvaatimukset.

Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä